jueves, 17 de febrero de 2011

Prototipos rápidos de ceramica

Una de las aplicaciones más novedosas relacionadas con la estereolitografía, es la posibilidad de añadir polvo de cerámica a la resina que va a endurecer el rayo láser. Es decir, se carga con polvo de cerámica la resina líquida de SLA y posteriormente se pone en marcha la máquina como habitualmente. Tras acabar el proceso de fabricación esas piezas se someten a un post-procesado y un curado que permite eliminar la resina y compactar el polvo cerámico de forma que se elimina cualquier porosidad. Las piezas resultantes son prototipos cerámicos, 100% funcionales y con unas características excelentes para múltiples aplicaciones industriales. Por ejemplo aplicaciones en biomedicina, aplicaciones industriales de electrónica y aeroespacial, aunque también para otros sectores como la joyería. El proceso es relativamente sencillo y si la serie final de piezas de cerámica es corta, esta seria una buena forma de obtenerla sin necesidad de invertir en costosos utillajes para cerámica. un claro ejemplo de Rapid Manufacturing, en este caso con un material novedoso como la cerámica.
Los materiales cerámicos que se pueden utilizar pueden variar dependiendo la aplicación, siendo la gama muy amplia, donde los más usuales son la alumina, el zirconio o la hidroxiapatita para insertos óseos en biomedicina. Las características y propiedades mecánicas que alcanzan los prototipos cerámicos, difícilmente se pueden simular con prototipos plásticos o metálicos. Las cerámicas cuentan con unas excelentes características como el ser aislantes y resistentes al calor y al desgaste además de ser inoxidables.

jueves, 27 de enero de 2011

Atasco y efecto espagueti en cabezal FDM

Uno de los problemas mas habituales que se presentan en los sistemas FDM, Dimension o U-Print, son los "atascos de cabezal". La tecnología FDM se basa en la extrusión de un hilo de plástico mediante un motor y una rueda dentada que empuja el mencionado hilo a través de una boquilla caliente. Esta boquilla o "tip" funde el material y extrusiona el mismo creando un hilo más fino que va depositando en una senda que podríamos equiparar a una senda de la herramienta de mecanizado. Para entendernos, va aportando material en vez de eliminándolo. El cabezal que aloja los motores y las boquillas se mueve en los ejes XY y de esa forma va creando las piezas. Existen diferentes tipos de cabezales, boquillas y sistemas de engranajes ya que las maquinas tienen tamaños muy variados desde la Fortus 900mc hasta la pequeña U-Print. Todos ellos se atascan tarde o temprano. Hace unos años las máquinas no tenían boquillas intercambiables y era necesario cambiar el cabezal, hoy en día es suficiente cambiar la boquilla (comprándola, claro).
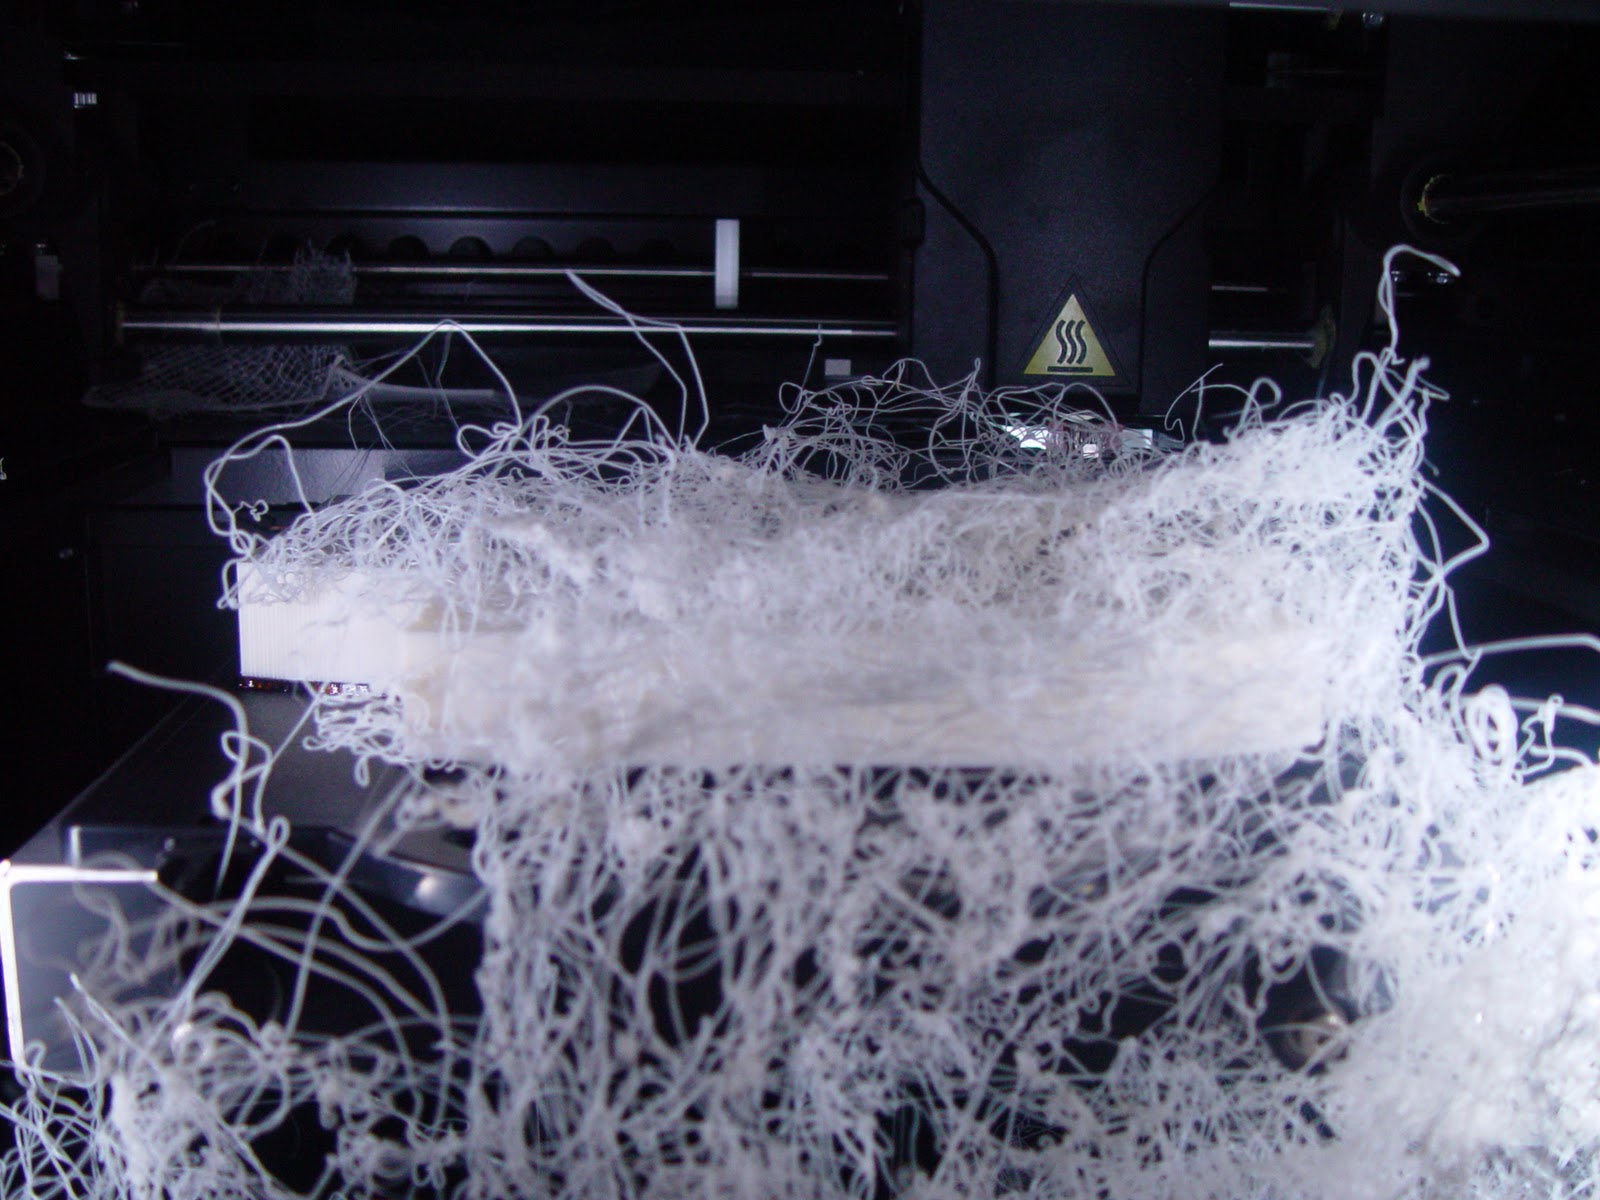
Las razones de que se atasque una boquilla pueden ser varias, pero generalmente viene relacionada con su uso prolongado, teniéndola a temperatura, por lo que se genera carbonilla que acaba impidiendo el paso del material. Puede ocurrir que la bobina de material o los conductos para llevarlo hasta el cabezal se atasquen o el motor de arrastre falle en un momento puntual, todo ello conlleva la temida "LOE - Lost of Extrusion" o pérdida de extrusión, el material no sale por la boquilla. Al atascarse una de las boquillas, la de material o soporte, ocasiona que la maquina siga trabajando sin aportar uno de los dos materiales. Los sistemas no tienen sensores para detectar que uno de los materiales a dejado de fluir, por lo que sigue echando del otro hasta crear un efecto espagueti (como el de las fotos). Por supuesto este material, contabiliza como consumido en el contador del cartucho, incluso el que no ha fluido y sigue dentro, ya que la máquina no se ha enterado de que no ha salido.
En este punto nos queda limpiar la máquina, cambiar la boquilla y repetir la pieza. Este es el mal menor, porque en algunos casos el material "espagueti" puede introducirse en el cabezal caliente, obturando engranajes, motores, cableados, etc. y obligando a una visita del servicio técnico y un cambio de cabezal completo ya que la máquina es muy difícil de limpiar una vez que el plástico ha solidificado envolviendo los componentes del cabezal de extrusión. Ninguna de las dos cosas nos saldrá barata

martes, 25 de enero de 2011

Que hacían en 3D Systems hace 25 años?

El fabricante de sistemas de prototipado de estereolitografía, 3D Systems, cumple 25 años durante este año 2011. La primera compañía en desarrollar la tecnología de prototipado basada en la solidificación de una resina mediante el laser, a la que denominó Estereolitografía. A lo largo del año 2011 3D Systems tiene previstos una serie de actos para festejar su 25 aniversario.
En el vídeo adjunto podemos ver como era la tecnología es sus inicios y las grandes diferencias que se aprecian a pesar de lo breve del vídeo.

jueves, 30 de diciembre de 2010

Exposición prototipado rápido

Se celebra estos días una exposición sobre las tecnicas y las posibilidades del prototipado rápido patrocinada por el Disseny Hub Barcelona (DHUB). Entidad gubernamental que se dedica a promover el diseño usando en este caso una exposición de objetos creados mediante impresión 3D. Objetos y aplicaciones reales que demuestra la posibilidad que ofrecen las impresoras 3D para crear soluciones cada vez más personalizadas, más complejas e interesantes.
Una exposición donde se muestran ejemplos realmente interesantes creados mediante impresión 3D: Full Print3D. Imprimiendo objetos . La exposición se celebra desde 16.06.2010 hasta 29.05.2011.


Full Print3d. Imprimint objectes from DHUB on Vimeo.

lunes, 20 de diciembre de 2010

Prototipos con defectos (3)

Nuevamente con un ejemplo real enviado por un usuario de maquina, que nos ayuda a conocer las ventajas pero también los inconvenientes de las diferentes tecnologías. En este caso el sistema utilizado es una maquina de la gama Eden de Objet. La pieza en cuestión era un cubo de unos 750mm de altura con unas paredes finas y lisas. A causa de la dimensión máxima del eje Z de la maquina (200mm) era necesario cortar la pieza y entregarla pegada. Los materiales de la tecnología polyjet se pueden pegar bien y se obtiene un buen resultado. Para este prototipo, y con el consentimiento del cliente, el proveedor de servicios cortó la pieza lateralmente en varios trozos, como se puede apreciar en la imagen, pudiendo encajarlos en la cuba juntos, ahorrando tiempo de maquina, lo que permitió reducir los costes de fabricación al cliente.

El problema que se aprecia en la segunda foto, ocurrió al impactar el cabezal de impresión con una pared muy fina y alta, lo cual hacia que se moviera, y el material no se aportara en su posición correcta. Además al ser una pieza de muy larga duración la temperatura de la cuba aumento bastante, haciendo que la pieza fuera aún más inestable. Esta combinación de factores ocasionó que el material de la pieza no se depositara en su sitio, y lo que es aún peor, ese mismo material fue a parar al eje de desplazamiento vertical y finalmente bloqueo la máquina al endurecerse. Problema que obligo a una visita del servicio técnico y a un retraso en la entrega de la pieza.
Una posible solución sería sustituir el material DurusWhite por otro con mayor estabilidad (por sus características mecánicas) como el VeroGray.

viernes, 10 de diciembre de 2010

Otro material para sinterizado metálico EOS

EOS ha presentado en la feria Euromold celebrada durante la pasada semana un nuevo material para operar en sus sistemas de sinterizado metálico. Como ya sabemos, estos sistemas operan de forma similar al sinterizado de plástico pero utilizando polvo metálico en vez del polvo plástico o de poliamida. En esta ocasión el nuevo material llamado NickelAlloy IN718 esta basado en el níquel y orientado a obtener prototipos con buena resistencia a la temperatura. Según nos indica EOS en su página web www.eos.info la composición de este material es NiCr19Fe19NbMo3. Estas aleaciones basadas en Níquel y Cromo se caracterizan por su buena resistencia a la fatiga, el desgarro y ruptura a temperaturas hasta sobrepasar los  700 ºC. Asimismo, la aleación tiene buena resistencia a la corrosión en diferentes entornos como los que podrian sufrir, por ejemplo, componentes de turbinas de gas y procesos industriales. Por ultimo, el material tiene unas excelentes cualidades criogénicas para aplicaciones que las necesiten. Estas aplicaciones pueden ser turbinas aeronáuticas, aplicaciones en cohetes e industria aeroespacial, piezas para industrias y procesos químicos así como piezas para la industria del petroleo y gas.
Como vemos, aplicaciones muy específicas y que hasta el momento no estaban cubiertas por las aleaciones existentes en el sinterizado metálico. Esta tecnología capaz de fabricar piezas metálicas en pocas horas con un buen acabado y excelentes propiedades mecánicas, se aplica cada vez a más sectores industriales. Como limitación comentar que no todas las piezas se pueden fabricar mediante esta tecnología, ya que la complejidad de eliminar los soportes de fabricación (hechos en la misma aleación) lo hace a veces imposible. Como ejemplo podríamos pensar en conectores eléctricos complejos con espesores de pieza muy finos o cualquier pieza donde su relación espesor-complejidad sea similar. Al eliminar los soportes utilizando medios mecánicos corremos el riesgo de sufrir deformaciones en los espesores finos.

viernes, 3 de diciembre de 2010

Vuelta de tuerca a la impresora 3D Alaris de Objet

La firma Objet Geometries ha presentado en la feria Euromold el nuevo modelo de su parte baja de gama de impresoras 3D con tecnología Polyjet. Hasta el momento en este sector de impresoras 3D de pequeño formato, tenía la impresora 3D Alaris30 a la que se le incorpora el modelo Alaris24. Una nueva impresora que utiliza la misma plataforma que su hermana mayor pero con unas prestaciones diferentes.

La Alaris30 tenia un área de trabajo de 300x200x150 mm y la nueva Alaris24 tiene un área útil de 240x200x150. Realmente es una reducción gracias al software del área de trabajo, ya que los componentes mecánicos y el tamaño de la maquina es el mismo que el de su predecesora.

La altura de capa que pueden construir es la misma en los dos casos, 28 micras. La resolución también es la misma, 600 dpi en XY y 900 dpi en Z, por lo que el acabado de las piezas y la precisión en los detalles es de las mejores en impresoras de este rango que existen en el mercado. Las dos máquinas tienen una precisión dimensional de 0,1 mm.

Un tema importante son los materiales de trabajo. La nueva Alaris24 utiliza la resina VeroWhite Plus (nueva versión de la clásica VeroWhite) al igual que lo hacía su hermana mayor Alaris30. La verdadera novedad es que han incorporado nuevos materiales al sistema Alaris30. Con lo que han acercado esta impresora 3D a la familia Eden. Ahora puede trabajar con toda la familia vero (VeroWhite Plus, VeroBlack, VaroGray, VeroBlue) y con el material DurusWhite similar al polipropileno.

Como vemos para introducir la nueva maquina en la gama, la han reducido algo en capacidades (área de trabajo) y han aumentado las mismas en la impresora existente (más materiales). El precio de lanzamiento de la Alaris24 es de 16,900 € más los accesorios, maquinaria de limpieza de soportes, consumibles, etc. El precio de la Alaris30 tal como comentamos allá por septiembre se rebajó hasta los 20,000 € con los correspondientes accesorios.

Finalmente varias consideraciones. Dos maquinas muy parecidas para cubrir un sector de mercado, el de las impresoras 3D económicas, con una propuesta de buena calidad. El modelo Alaris30 se acerca mucho a la parte baja de la Eden y prácticamente condena  a la muerte sus dos modelos Eden250 y Eden260V al desaparecer la diferencia más importante que era la capacidad de usar varios materiales. Cosa que ya ocurrió en su competidor Stratasys, donde la Dimension ocasiono la muerte de su modelo ProdigyPlus o FDM200mc y la actual UPrint come terreno a la propia Dimension. La producción de estas máquinas cada vez más económicas dan que pensar a todos los clientes que han pagado y tienen sus máquinas inmediatamente superiores con unas características parecidas y un precio que en su día duplicaba el de las actuales.
Catalogo Alaris24
Catalogo Alaris30

miércoles, 1 de diciembre de 2010

Material Poliamida para tecnología SLS

La tecnología SLS (Sinterizado Selectivo por Láser) funciona compactando mediante un láser el material consumible, habitualmente polvo de poliamida. El láser incide sobre una fina capa de polvo fundiendo sólo el área de la pieza sin tocar el resto del polvo, el cual sirve de sustento para la propia pieza y sus zonas en voladizo. Cuando señalamos que no toca el resto del polvo, no es totalmente exacto ya que el calor del cercano láser afecta al material que no va a compactarse. Asimismo, estas cubas de material en polvo pasan por un proceso de calentamiento ya que la camara de trabajo esta a temperatura cercana a la de fusión del material. Debido a estas condiciones del entorno de trabajo, la poliamida que no se ha solidificado no se puede reutilizar eternamente ya que se van descomponiendo algunas fracciones del polímero y se degradan alguno de los aditivos. Cada vez que se ponga la maquina en marcha hay que introducir un porcentaje de material nuevo sin utilizar e incluso tras haber trabajado 15-20 ciclos es necesario sustituir la cuba de material completa.

Esto puede explicar el alto interés de los proveedores de servicios que trabajan con estas tecnologías en llenar la cuba al máximo y optimizar este desperdicio de material. Por otra parte, si bien el kilogramo de polvo de poliamida es económico comparándolo con otros materiales de prototipado, hay que tener en cuenta la producción de piezas prevista a la hora de elegir tecnología ya que el material que echamos a la basura no es poco.

Las firmas principales de SLS actualmente en el mercado son EOS (www.eos.info) y 3D-Systems (www.3dsystems.com).

viernes, 26 de noviembre de 2010

Todos los años EUROMOLD

Nuevamente nos acercamos a las fechas en las que se celebra la feria anual Euromold con todas las novedades en el mundo de los prototipos rápidos, fabricación por aporte de material o Rapid Manufacturing. Este año se celebra del 1 al 4 de Diciembre en su sede habitual en la feria de Frankfurt. Ya dentro de la feria, el hall 11 es el que alberga a todos los fabricantes de impresoras 3D más importantes. Como todos los años, podremos encontrar las máquinas de diferentes tecnologías funcionando y fabricando demos y una buena exposición de piezas demo realizadas.
La entrada a la feria es de pago (40-20 €) por lo que conviene conseguir alguna invitación de nuestro proveedor de servicios o maquinaria (si asiste). Para más información se puede visitar la web oficial: www.euromold.com

Aqui teneis un pequeño esquema de la posición de los pabellones utilizados en Euromold ya que la feria es bastante grande:  Pabellones utilizados

Por otra parte aqui podreis encontrar alguno de los fabricantes:

Objet:     hall 11, stand C92
Stratasys:      hall 11 stands D49 y C148 (Alphacam)
3D-Systems:    hall 11 stand D46
EOS:     hall 11 stand C08
Z-Corp:     hall 11 stand C48

miércoles, 3 de noviembre de 2010

Aplicaciones reales del prototipado (2)

La compañia GTRE (Gas Turbine Research Establishment) situada en la India ha fabricado el que puede ser el montaje de prototipos mas grande del mundo. El reto era fabricar una turbina de gas para aeronáutica completa, reproduciendo la totalidad de tuberías y conducciones que la componen. El objetivo era validar el montaje optimo de estos elementos una vez diseñados en el CAD 3D. Hasta el momento utilizaban técnicas como el CNC pero debido a la complejidad de los componentes internos del motor, suponían un alto coste (60.000$) y por eso, para fabricar este nuevo modelo han utilizado la tecnología FDM . Utilizando dos máquinas Fortus de la firma Stratasys fabricaron las 2.500 piezas que forman el motor. La elección de la tecnología supuso un importante ahorro, pasando a tener un presupuesto de 20,000$.

Se tardaron 30 días en fabricar las 2.500 piezas y 10 días en montarlas. Mediante el ensamblaje de las piezas pudieron optimizar el diseño de una forma mucho más eficaz que en la pantalla del ordenador.

viernes, 29 de octubre de 2010

Sistema Profesional para Prototipos

La maquina Araldite® Digitalis de la firma Huntsman no es una impresora 3D. Cuando hablamos de sistemas profesionales de prototipado, son equipos que permiten hacer grandes producciones en plazos cortos, con áreas de trabajo de grandes dimensiones. El sistema de Huntsman esta basado en la tecnología SLA o estereolitografía. Tiene como material consumible las resinas de SLA y endurece o cura la resina por medio de la luz. La diferencia con las máquinas de SLA es que en vez de tener un único laser, trabaja con una fuente de luz que cubre el ancho de la cuba en cada pasada. De esta forma se consigue hacer cada capa en mucho menos tiempo que con un laser que tiene que pasar por cada pieza del conjunto. La precisión de la tecnología puede llegar a las 10 micras en los ejes XY y a 50 micras en Z. El área de trabajo es de 650 x 370 x 600 mm.

El sistema de Huntsman ha conseguido el premio ICIS Best Bussiness Innovation al igual que durante la feria Euromold 2008 (donde se presento por primera vez) consiguio el Euromold AWARD 2008. En definitiva, una vuelta de rosca a la estereolitografía y un sistema que completa el abanico de opciones de la gama de sistemas de prototipado por la parte alta de la misma.

lunes, 11 de octubre de 2010

3D Systems ha ido de compras

Uno de los mayores fabricantes de sistemas de prototipado, 3D Systems ha comprado la compañía Bits from Bytes del reino Unido. Esta firma inglesa comercializa las impresoras basadas en la tecnología RepRap desarrollada en la Universidad de Bath. Esta tecnología tiene ciertas características muy interesantes para el público, entre ellas su interesante precio que ronda los 2500 €. Además la información necesaria para fabricarte en casa la impresora se ofrece de forma gratuita, tanto para el hardware como el software. El usuario puede desarrollar nuevos materiales y modificar la impresora a su gusto. De hecho, es posible fabricarse una segunda impresora usando la primera, de hay su nombre RepRap (Replicating Rapid-prototyper). La compañia Bits from Bytes comercializa kits de piezas para poder montar tu propia impresora en casa. Como vemos con una buena idea, se puede ser generoso y ofrecerla libremente y ademas hacer dinero.
Cuando hablamos de hacer dinero, nos podemos fijar en lo que comenta 3D Systems en su web, señalando que el año pasado, ha sido la segunda impresora más vendida a nivel mundial con un 17% del total. Ahora vamos entendiendo el interés del gigante 3D Systems en una impresora de "juguete" que queda muy lejos aún de la calidad ofrecida por los grandes fabricantes de impresoras 3D, entre ellos el propio 3D Systems.
Otro de los puntos interesantes de RepRap o su último modelo BFB 3000 (una impresora ya montada y con un precio menor de 2500€) es el material con el cual puede imprimir. Entre varias opciones podemos ver que imprime en ABS, el material también utilizado por el mayor fabricante de impresoras 3D Stratasys (Dimension y U-print) competencia de 3D Systems, vamos atando cabos.
Según 3D Systems, la compra de BFB ayudará a esta tecnología (y compañía) a llegar a nuevos clientes, nuevos canales y nuevas geografías. Aún más, 3D Systems ayudará a "democratizar" el acceso a las impresoras 3D. Como comentario... como podrá ayudar a "democratizar" el acceso a la impresión 3D de la gente cuando BFB ya ofrecía gratis la tecnología? Y además va a llegar a más gente? No creo que le hiciera falta a BFB, sólo hace falta hacer unas búsquedas en Google y ahí está, por no comentar que han vendido el 17% de todas las impresoras vendidas el año pasado.
No será que 3D Systems quiere controlar esta tecnología y tener más armas en un futuro para enfrentarse a Stratasys? Que pasó con la firma DTM?

Noticia en web 3D Systems
Web Bits From Bytes

Material ULTEM de Stratasys

Uno de los materiales que se pueden usar en los sistemas de la parte alta de la gama del fabricante Stratasys es el ULTEM 9085. Sus características principales son la alta resistencia térmica y a productos químicos, y su certificación FST (flame, Smoke and toxicity). Por lo que se considera el Ultem un termoplástico para aplicaciones finales ya que es retardante de llama. Ideal para usarlo en embalajes para transporte en la industria aeronáutica, naval y automoción. Solo se presenta con una opción de color (beige) y sólo se puede cargar en las dos maquinas más grande de la gama, la Fortus 400mc y Fortus 900mc. En la práctica es una opción que podemos solicitar a nuestro proveedor de servicios de prototipado.
Como limitación, podemos comentar que este material no esta dirigido a piezas pequeñas con detalles pequeños y frágiles ya que el soporte que utiliza no es soluble, por lo que es muy complejo de eliminar. Este material es una opción para hacer piezas grandes, muy resistentes (es posible que sea el material más resistente del prototipado), con requisitos de resistencia a la temperatura ( Tg 186 ºC) o requisitos de retardante de llama.

Hoja técnica de ULTEM 9085 desde la web de Stratasys

martes, 28 de septiembre de 2010

Prototipos con defectos (2)

Cata tecnología tiene sus limitaciones y conocerlas puede hacer que nuestra elección sea la adecuada. No todos los prototipos se pueden fabricar en todas las tecnologías, o por lo menos no obtenemos la misma calidad. Una de las cuestiones que definirán el aspecto visual de nuestra pieza, será la altura de capa a la que pueden trabajar los sistemas. Desde una altura de capa muy fina como en estereolitografía o polyjet (0,0016 micras en algunos sistemas de la gama) hasta alturas de capa de 0, 33 mm en algunas maquinas FDM.

Por ejemplo la pieza que mostramos esta realizada en un sistema Dimension con material ABS y altura de capa 0,25mm. Como vemos en las fotos, no quedan tan bien definidas los circulos posicionados en caras verticales (mal acabado y poco circular), como los posicionados en caras horizontales. Es evidente que la pieza no tiene forma de posicionarse para que todas las zonas curvas queden bien orientadas. Claramente, el la posición de esta pieza ha perjudicado el acabado de determinadas zonas, en beneficio de otras. La elección de posicionamiento además influye en el tiempo de construcción, gasto de soportes y en esta tecnología, en la resistencia de determinadas áreas de la pieza.
Esta pieza en otra tecnología con mejor acabado superficial no hubiera tenido este aspecto, aunque puede que lo buscado con la impresora 3D Dimension fuera el material ABS y sus características.

lunes, 27 de septiembre de 2010

Nuevas resinas de colada al vacío


El fabricante de sistemas de vacío para colada en moldes de silicona MTT, continua reforzando su rango de materiales con la presentación de dos nuevas resinas de poliuretano.

La primera, Water Clear 5108, es una formulación estable a los rayos UV para la fabricación de secciones gruesas y piezas sólidas. Es un material fácil de pulir muy adecuado para la fabricación de piezas de expositores o carcasas de gran tamaño.

La segunda resina, 5170, es muy resistente al impacto junto con una resistencia a la temperatura de hasta 130 ºC sin necesidad de post-curados. Esta resina es adecuada para producir piezas similares al polipropileno que necesiten además alta resistencia a la temperatura. Todas las resinas MTT están libres de mercurio.MTT es uno de los líderes mundiales de fabricación de sistemas de vacío para colada de resinas en moldes de silicona. Además de estas nuevas resinas, cuentan con una gran variedad de resinas para colada.

Catálogo de resinas para colada MTT

miércoles, 22 de septiembre de 2010

Necesito un Prototipo Rápido (2)

Continuamos analizando los factores que hay que tener en cuenta cuando decidimos la contratación de un servicio de prototipado rápido. Entre ellos podemos hablar del plazo de entrega. Para empezar, los prototipos "rápidos" tienen ese nombre ya que es una forma de obtener piezas físicas de nuestros diseños 3D en unos plazos breves comparando con las tecnologías "convencionales".
De todas formas, una cuestión es la "rapidez" del sistema de prototipado o tecnología elegida y otra es el plazo de entrega que nos da nuestra empresa de servicios. Los sistemas de prototipado o impresoras 3D generalmente pueden construir (piezas de tamaño pequeño-medio) los prototipos en horas o durante la noche. Por lo que podemos considerar estos sistemas suficientemente rápidos. A este tiempo de impresión hay que sumarle los procesos que tenemos que ejecutar antes de la propia fabricación y asimismo, los post-procesados y los acabados finales que consideremos solicitar. Solo faltaría añadir el transporte y ahí tenemos nuestro plazo de entrega.
Algunos sistemas de prototipado son adecuados cuando necesitamos fabricar rápidamente un prototipo unitario. Por ejemplo, los sistemas FDM son muy sencillos de poner en marcha a imprimir. Además los soportes de esta tecnología son solubles por lo que se eliminan en 1h aproximadamente sin necesidad de operaciones manuales. Los soportes son las estructuras que genera la tecnología para sujetar las partes en voladizo de la pieza durante su construcción. En cambio en esta tecnología cuando queremos realizar dos copias de la misma pieza, el tiempo de impresión practicamente se multiplica por dos.
Otros sistemas como la Estereolitografia o el Sinterizado, son mucho más rápidos imprimiendo pero en cambio sus procesos de puesta en marcha y enfriado, curado y limpieza de las piezas es superior y más complejo que el de FDM. En estos sistemas, sobre todos en los modelos con cubas de trabajo grandes, se optimiza mucho el tiempo de impresión llenando la cuba de piezas al máximo, siendo casi el mismo tiempo que haciendo sólo una pieza. El tiempo de impresión básicamente está en función de la altura de la pieza mayor.
Por supuesto, cualquier acabado superficial que necesitemos dar a la pieza, como podría ser pulido, pintado, cromado, etc, incrementará el tiempo de proceso y el plazo de entrega. Por ejemplo, si necesitamos una pieza pulida, será más costoso en tiempo partir de una pieza de Policarbonato (muy duro) en tecnología FDM (alturas de capa 0,25 mm) que una pieza de resina (material blando) hecha en Polyjet (altura de capa 0,0016 mm). Esta misma lógica se puede aplicar a cualquier prototipo que se fabrique con el objetivo de hacer con él un molde de silicona y colar una preserie.

Una vez considerados los aspectos técnicos que influyen en el plazo de entrega, hay que considerar los aspectos comerciales que influyen también y mucho. Por ejemplo, si el proveedor de servicios cuenta con una máquina de estereolitografía, es lógico que el plazo que ofrece vaya en función de lo llena que tenga la cuba de la máquina, ya que eso va a afectar a la rentabilidad de ponerla en marcha. Si un proveedor que ofrece servicios mediante la tecnología polyjet recibe una petición en un material que le obligue a cambiar el que está en máquina (con el consiguiente tiempo y material consumido en el cambio) es posible que esa petición se ponga en una cola detrás de otras en el material actual. Lo mismo ocurriría en tecnologías como estereolitografía o sinterizado si la petición obliga al proveedor a vaciar y rellenar cubas enormes de consumible. También tenemos proveedores que anuncian servicios de prototipado en 24h (transporte incluído), enviaremos una pieza del carter de motor a ver si es posible... Por otra parte todos estos inconvenientes que hacen que el plazo de entrega se alargue por parte del proveedor, es posible que sean solventados rápidamente con un adecuado incremento en el presupuesto.

lunes, 20 de septiembre de 2010

Necesito un Prototipo Rápido

De acuerdo, la decisión expresada en el título es una decisión lógica si estamos diseñando un producto y queremos hacerlo bien. Hasta hace un tiempo el prototipado rápido era una cuestión esporádica y no necesaria, es decir, un sobre coste en el proceso de lanzamiento de producto. También era bastante más costoso contratar estos servicios y muchas veces no cumplían nuestras expectativas. Hoy en día los costes del prototipado rápido son razonables y las opciones que ofrecen las diferentes tecnologías permiten que nuestro prototipo sea muy fiel a nuestro producto final, por lo que su utilidad es evidente.

Necesito un prototipo rápido, pero cual elegir? Diferentes tecnologías, acabados, materiales y precios se muestran ante nosotros y hay que elegir bien para no perder nuestro dinero y sobre todo nuestro tiempo. Lo más usual es que las empresas de servicios de prototipado asesoren a los clientes y busquen la mejor opción teniendo en cuenta el objetivo del prototipo rápido.

Vamos a ver que parámetros tenemos que valorar a la hora de elegir una buena solución:

- Objetivo principal que necesitamos que cumpla el prototipo
- Material de nuestra producto final que tiene que simular el prototipo
- Plazo con el que contamos
- Presupuesto para la fase de prototipado
- Opciones adicionales como acabado superficial, definición en detalles, post-procesados, etc.
- Más.

Las combinaciones de tecnologías de prototipado, materiales a elegir, precisiones, acabados y post-procesados son tantas que puede haber más de una solución válida para nuestras necesidades.

Son cuestiones muy extensas e iremos explicándolas con detalles en próximos días con ejemplos reales. Una vez que tengamos las opciones claras, sabremos como elegir correctamente nuestro servicio de prototipado.

jueves, 16 de septiembre de 2010

Nuevos precios para Alaris 30


El fabricante Objet Geometries ha anunciado una rebaja en el precio de su impresora 3D modelo Alaris30. Hasta el momento tenía un precio aproximado de 30.000 € tiene ahora un coste de 20.000 €. El descuento en el precio es efectivo a partir del pasado 7 de Septiembre. Como podemos ver es una rebaja importante que acerca el precio de la impresora 3D de Objet al resto de impresoras de la competencia, aunque aún no llegue a ser la más económica. Esta rebaja nos puede llevar rápidamente a unas interesantes reflexiones:

Los precios de las impresoras 3D siempre llevan letra pequeña, y la Alaris30 no es una excepción, ya que esos precios públicos no incluyen una serie de equipamientos ni servicios necesarios para el funcionamiento del sistema. Por lo que vemos (impresoras 3D + accesorios) a veces la letra pequeña es más bien letra "gigante". Esta política lo que ocasiona es aumentar el trabajo y los problemas de los "resellers" o distribuidores locales, al tener que lidiar con un precio publico menor del que realmente va a costar el sistema al cliente.
Otra idea que nos viene a la cabeza es, ¿como puede Objet rebajar TANTO la impresora 3D? ¿Ha tenido una reducción de costes de fabricación? ¿Ha conseguido optimizar componentes o costes de algún tipo? ¿Ha amortizado lo que le costó en su día el desarrollo de este sistema? ¿O más bien, han salido al mercado impresoras más competitivas y ha reducido su margen en este modelo? ¡¿Ha reducido su beneficio en 10.000 € por impresora?! Interesante. Aún no he leído nada al respecto, seguiremos buscando...
Por último, me pongo en la piel de un cliente que compró y pagó su impresora el día 1 de Septiembre... Están todos invitados a opinar sobre esta noticia y a contar su historia. Asimismo invito a los distribuidores que venden Alaris30 que compraron algún sistema "demo" a que cuenten como van a vender ahora esa maquina por debajo del precio que pagaron por el.

jueves, 9 de septiembre de 2010

Nuevo software CAD SolidWorks 2011

La compañia Dassault Systems ha lanzado la última versión del popular software CAD 3D SolidWorks 2011. Un software completo y por supuesto indicado para diseñar modelos 3D que podremos lanzar a nuestra impresora 3D.
Solidworks presenta su nueva versión con excelente material online que puede ayudar a entender sus capacidades de una manera muy sencilla. Una ayuda a la hora de elegir software CAD 3D.

lunes, 6 de septiembre de 2010

Aplicaciones reales del prototipado

La compañia Brooks Running Shoes ha desarrollado una tecnología nueva para sus zapatillas de deporte, utilizando en el proceso las capacidades de su impresora 3D. Hasta esta innovación, la amortiguación de las zapatillas era regular independientemente del tamaño del corredor. Por lo que el diseño de las zapatillas se hacia con unos parámetros medios en cuanto a la energía que tenían que absorber durante el esfuerzo del deportista. El problema viene cuando ese deportista se sale de esa media por peso, altura, etc...en definitiva la fuerza que aplicaba sobre la amortiguación.
La compañía brooks ha desarrollado un material gel viscoso que se adapta según la energía que se aplica sobre el. Además la utilización de estos materiales supone un beneficio ecológico respecto de los utilizados hasta ahora.
La compañía cuenta en sus instalaciones con una impresora 3D Eden 500V capaz de fabricar prototipos elásticos con los que han podido realizar pruebas y ensayos de montaje de los elementos de amortiguación de la zapatilla. Evidentemente no han testado ensayos funcionales del material gel pero si todas las pruebas visuales y de ensamblaje.
Para leer el artículo al completo (pag. 50-52): Artículo revista Designews